Language


| Proizvod Opis | ||||
| Identifikacija smole | Visoke čvrstoće, otporan na udarce, pogodan za hranu i vodu za piće | |||
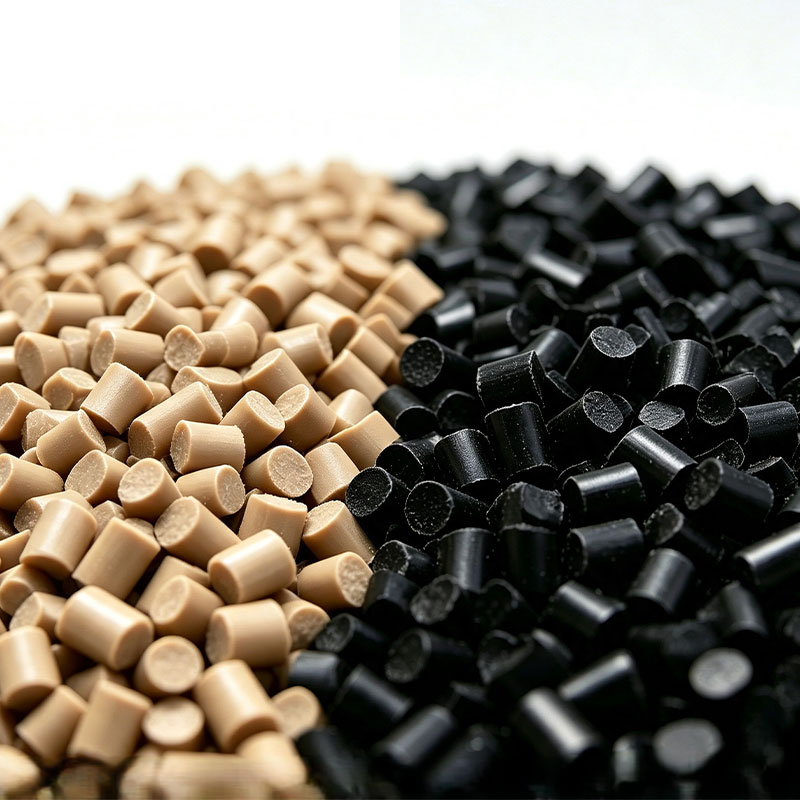
| Boja | Prirodna/standardna boja | |||
| Glavne aplikacije | Automobilski dijelovi, električne komponente, kućanski proizvodi, sustavi za pročišćavanje vode, dispenzeri vode, spremnici za vodu | |||
| Metoda obrade | Injekcija Kalupljenje | |||
| Tipično Svojstva | test metoda | test Stanje | Vrijednost | Jedinica |
| Fizički Svojstva | ||||
| Gustoća | DIN EN ISO1183 | 23℃ | 1.2 | g/cm³ |
| Stopa protoka taline | DIN EN ISO 1133 | 230 ℃/2,16 kg | 25 | g/10 min |
| Skupljanje | Interna metoda ispitivanja | 0,8~1,3 | % | |
| Skupljanje | Interna metoda ispitivanja | 0,9~1,5 | % | |
| Mehanički Svojstva | ||||
| Vlačna čvrstoća | DIN EN ISO 527 | 50 mm/min | 23 | MPa |
| Istezanje pri lomu | 100 | % | ||
| Čvrstoća na savijanje | DIN EN ISO 178 | 2 mm/min | 22 | MPa |
| Modul savijanja | 1750 | MPa | ||
| Vlačni modul | DIN EN ISO 527 | 5 mm/min | 1600 | MPa |
| Izod Notched udarna čvrstoća | DIN EN ISO180 | 4 mm, 23 ℃ | 32 | KJ/M² |
| Izod Notched udarna čvrstoća | DIN EN ISO180 | 4 mm, -30 ℃ | 20 | KJ/M² |
| Konzolnoj gredi ne manjka udarna čvrstoća | DIN EN ISO180 | 4 mm, 23 ℃ | NB | KJ/M² |
| Konzolnoj gredi ne manjka udarna čvrstoća | DIN EN ISO 180 | 4 mm, -30 ℃ | NB | KJ/M² |
| Toplinski Izvedba | ||||
| Temperatura toplinske deformacije | DIN EN ISO 75 | 1,8 MPa nežaren | 115 | ℃ |
| Temperatura toplinske deformacije | DIN EN ISO 75 | 0,45 MPa nežaren | 133 | ℃ |
| Pritisak lopte | GB4706.1-2005 | 20N/1H | 120 | 1,92 mm |
| Vika se smekša | DIN EN ISO 306 | 120 ℃/sat 50N | 137 | ℃ |
| Ostali | ||||
| Svojstva usporavanja plamena | UL94 | 0,75 mm | HB | |
| Svojstva usporavanja plamena | UL94 | 1,5 mm | HB | |
| Svojstva usporavanja plamena | UL94 | 3 mm | HB | |
| (GWFI ) Indeks zapaljivosti užarene žice | IEC60695-2-12 | 0,75 mm | 550 | ℃ |
| (GWFI ) Indeks zapaljivosti užarene žice | IEC60695-2-12 | 1,5 mm | 650 | ℃ |
| (GWFD ) Indeks zapaljivosti Gilow žice | IEC60695-2-12 | 3 mm | 650 | ( |
| (GWIT) Indeks zapaljivosti užarene žice | IEC60695-2-13 | 0,75 mm | / | ℃ |
| (GWIT) Indeks zapaljivosti užarene žice | IEC60695-2-13 | 1,5 mm | / | ℃ |
| (GWIT) Indeks zapaljivosti užarene žice | IEC60695-2-13 | 3 mm | / | ℃ |
| Tipično Injekcija Kalupljenje Proces | |
| Plastični Sušenje | |
| Sušenje Time | 1 ~ 2 h |
| Sušenje Temperature | 50~70℃ |
| Sušenje Equipment | Sušilica na vrući zrak |
| Sušenje Type | Kontinuirano sušenje (proizvodni proces) |
| Injekcija Kalupljenje Proces | |
| Sekcija mlaznice | 210 ~ 230 ℃ |
| Plastičnis Section | 220~240℃ |
| Prijenosni odjel | 200~220℃ |
| Maksimalna temperatura ubrizgavanja | 260 ℃ |
| Injekcija Pressure | 40~120MPa |
| Injekcija Speed | 30~75mm/s |
| Plastičniization Pressure Velocity | Tlak: 65–100 MPa; Brzina: 60–85 mm/s |
| Plastičniization Back Pressure | 10~40MPa |
| Preporučena temperatura kalupa | 40~60℃ |